Portada » Alimentaria » Control de calidad de queso rallado

Control de calidad de queso rallado: inspección óptica e inteligencia artificial en caída y flujo continuo

Detección automática de moho, corteza dura, cuerpos extraños y control de granulometría antes del envasado en atmósfera modificada

Solicitar estudio de viabilidad para tu línea de queso

¿Qué reto soluciona VRAiA en el procesado y envasado de queso rallado y en hebras?

En la industria quesera y de corte/rallado industrial, el producto final se comercializa en bolsas en atmósfera protectora destinadas a gran consumo o canal Horeca. La aparición de una mínima mota de moho, un trozo de corteza desecada que rompe la máquina embolsadora o un fragmento plástico desprendido de cajas de maduración arruina lotes completos, provocando costosas reclamaciones y retiradas de producto del mercado.

El reto

  • Contaminación biológica precoz (moho): Las esporas o micro-manchas de moho que pasan desapercibidas en el rallado se multiplican rápidamente una vez embolsado el producto, reduciendo drásticamente la vida útil en lineal.
  • Presencia de corteza y apelmazamiento: Trozos de corteza excesivamente dura o aglomeraciones por exceso de humedad atascan las pesadoras multicabezal y deterioran la experiencia del consumidor final.
  • Cuerpos extraños no metálicos: Los detectores de metales y equipos de rayos X convencionales tienen dificultades para identificar plásticos ligeros, restos de film, cordeles o insectos mezclados con la densidad heterogénea del queso en hebras.

La solución

  • Inspección óptica multiespectral al 100 % del flujo: Combinación de visión cromática de alta definición e iluminación infrarroja cercana (NIR) para analizar cada hebra de queso en caída libre o cinta extendida.
  • Algoritmos de IA entrenados en anomalías lácteas: Redes neuronales capaces de discriminar entre variaciones naturales del tono de la grasa láctea y defectos reales como moho, quemaduras de extrusión o contaminantes.
  • Segregación neumática de micro-fracciones: Eyector de alta resolución espacial que expulsa únicamente la porción contaminada sin desperdiciar producto apto circulante.

Seguridad microbiológica, protección de marca y cero reclamaciones en distribución

Solicita más información
0  %

Reclamaciones por moho en bolsas de gran consumo

Identificación de micro-anomalías de color y esporas visibles antes del sellado en atmósfera modificada.

< 0  mm²

Tamaño mínimo de contaminante o defecto detectado

Resolución óptica extrema para identificar fragmentos de film, plásticos de cajas, insectos o manchas de aceite.

> 0 t/h

Capacidad de inspección en flujo masivo continuo

Rendimiento dimensionado para abastecer pesadoras multicabezal y embolsadoras de alta producción sin frenar la línea.

- 0  %

Pérdida de producto en el rechazo respecto a sistemas mecánicos

Matriz de soplado milimétrico por aire comprimido que descarta únicamente el punto exacto del contaminante.

Del rallador a la envasadora multicabezal sin contaminantes en 4 pasos

01

Dispersión y alimentación homogénea

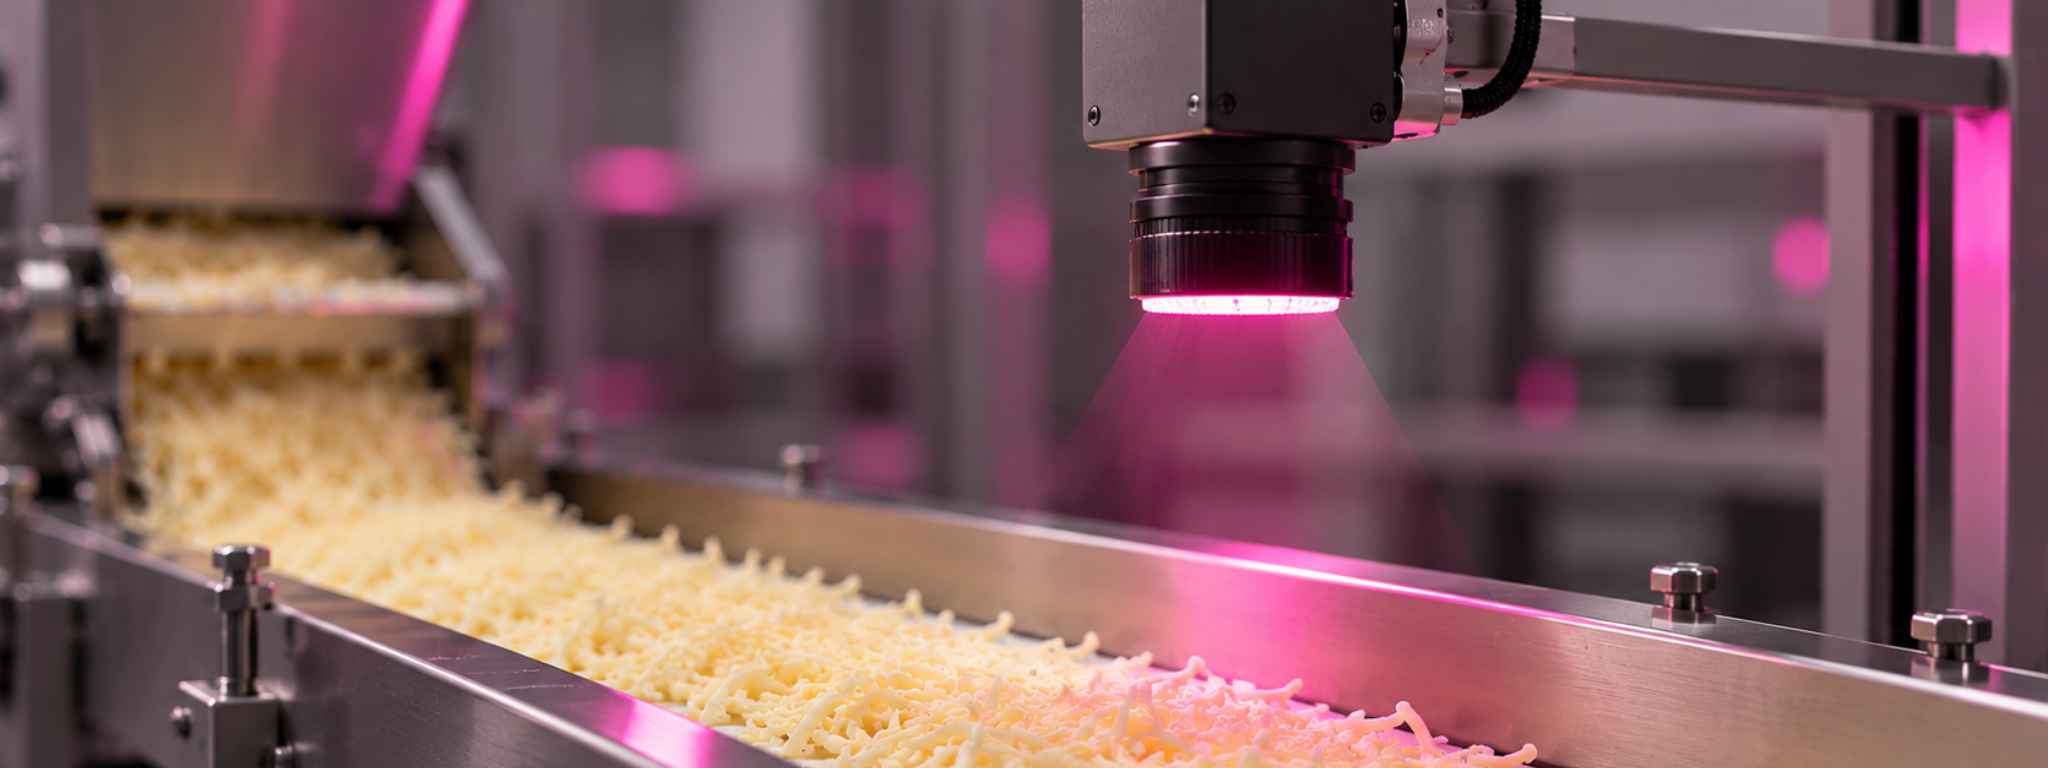
Una mesa vibratoria de grado alimentario distribuye el queso rallado formando una capa fina monocapa para evitar sombras u oclusiones entre hebras.
02

Captura multiespectral en continuo

Cámaras de barrido lineal color + NIR escanean transversalmente el ancho completo de la cinta o el plano de caída libre a más de 40.000 líneas por segundo.

03

Clasificación neuronal por deep learning

La inteligencia artificial segmenta hebra por hebra, midiendo longitud/grosor y detectando desviaciones cromáticas (moho, cortezas marrones) o cuerpos extraños.

04

Eyección selectiva por aire a presión

Una rampa de micro-electroválvulas de respuesta rápida (<2 ms) dispara una ráfaga precisa de aire filtrado expulsando el defecto hacia un cajón de descarte estanco.

El sistema de control de calidad de queso rallado se integra de manera compacta entre el rallador/tamiz vibratorio y la tolva de pesaje:

Diseño higiénico ultra-limpio para salas blancas lácteas (CIP/COP)

Diseñado para convivir con los exigentes protocolos de desinfección de las industrias queseras, evitando la acumulación de grasa o humedad ambiental.

Parámetros técnicos del equipo

Velocidad de inspección

Hasta 3,5 toneladas de queso rallado por hora (según ancho de banda de 600 a 1.200 mm).

Formatos de queso admitidos

Hebras (mozzarella, cheddar, emmental), dados (cubing), queso en polvo y copos de parmesano.

Capacidades de detección

  • Moho: Manchas verdes, azules, negras y rojas a partir de 0,8 mm².
  • Cuerpos extraños: Plásticos de colores, fragmentos de guantes, gomas, insectos, madera, cartón y piedras.
  • Defectos de procesado: Corteza sobrecalentada, aglomerados/grumos pegajosos y exceso de antiapelmazante (almidón/celulosa).

Construcción

Acero inoxidable AISI 316L con soldaduras continuas pulidas, grado de estanqueidad IP69K apto para lavado químico agresivo y desmontaje de cintas sin herramientas.

¿Cómo se comunica con el entorno de la planta?

Pesadoras y envasadoras (vertical flow pack)

Sincronización de paro y desvío de tolva con marcas de pesaje multicabezal (Ishida, Yamato, Multipond).

Autómatas de línea

Conexión nativa con Siemens S7-1500 (TIA Portal), Rockwell Automation ControlLogix y Beckhoff.

Sistemas MES y trazabilidad

Volcado digital en tiempo real de estadísticas de calidad, gramos descartados por hora y tipo de defecto detectado vinculado al lote lácteo.

Protocolos industriales soportados

Profinet, Ethernet/IP, Modbus TCP, OPC UA y MQTT.

Solicita más información

Precisión analítica adaptada a las diferentes tipologías de queso industrial

Queso mozzarella rallado para fabricación de pizza (canal Horeca)

  • El problema: Aparición de fragmentos de corteza quemada durante el fundido en hornos industriales o bolsas con humedad excesiva que aglomera el queso.
  • Solución VRAiA: Monitorización de granulometría y detección de apelmazamientos con expulsión previa a la dosificación en bolsas de 2 kg a 5 kg.
  • Resultado: Cero quejas de cadenas de pizzerías por fallos de fundido uniforme o atascos en dosificadores automáticos.

Queso gouda / emmental en hebra fina para gran consumo (retail)

  • El problema: La proliferación de pequeños puntos de moho tras 3 semanas de envasado genera devoluciones masivas de palés de supermercado.
  • Solución VRAiA: Detección hiper-temprana de micro-colonias fúngicas antes de que entren en la atmósfera protectora de la envasadora.
  • Resultado: Extensión real de la vida comercial del producto y eliminación total de penalizaciones en gran distribución.

Copos y virutas de quesos curados y parmesano

  • El problema: Rotura de cuchillas de rallado que generan lascas sobredimensionadas o trozos duros de corteza que no deben llegar al consumidor.
  • Solución VRAiA: Medición geométrica continua del área y espesor de las virutas, expulsando cualquier trozo que supere la cota de tolerancia.
  • Resultado: Acabado gourmet homogéneo y protección de las máquinas de sellado térmico de envases.

Confianza basada en experiencia y resultados contrastados

En VRAiA aportamos soluciones de visión artificial y mecatrónica de precisión respaldadas por más de una década en entornos alimentarios de alta exigencia:

Solicita más información

+10 años de experiencia

(desde 2015) desarrollando redes neuronales e inspección óptica avanzada para líneas de alimentación continua 24/7.

Patente tecnológica validada en 26 países

en metodologías de procesamiento óptico y análisis en movimiento a alta velocidad.

Cumplimiento higiénico estricto

Equipos diseñados según directrices EHEDG y normativas de materiales en contacto con alimentos FDA y CE 1935/2004.

Ingeniería llave en mano

Diseño mecánico adaptado a tu caída de tolva, conexionado eléctrico industrial y puesta en marcha con soporte local.

FAQS

Preguntas frecuentes sobre el control de calidad de queso rallado

El sistema combina el análisis de textura y colorimetría multiespectral (RGB + NIR) con redes neuronales convolucionales. El software no se guía solo por la forma o la sombra, sino por la firma espectral característica de la grasa láctea frente a las estructuras celulares del moho o la densidad de la corteza, evitando falsos rechazos.

No. La cabina incorpora cerramientos protegidos mediante cortinas de aire ionizado continuo que repelen el polvo de almidón y evitan la sedimentación de partículas sobre las ópticas e iluminaciones LED, garantizando horas ininterrumpidas de operación sin intervención manual.

El sistema está diseñado para ambas configuraciones. Puede montarse sobre una cinta transportadora higiénica de inspección o en un módulo vertical de caída libre (free-fall chute) directamente bajo la salida del rallador o antes de la embocadura de la pesadora multicabezal, ahorrando espacio en planta.

El sistema de eyección neumática actúa con boquillas de soplado independientes de alta resolución que aíslan exclusivamente la porción afectada hacia un conducto de descarte cerrado. Dado que el rechazo se concentra en fracciones mínimas de producto, el desperdicio neto es hasta un 90 % inferior al de trampillas de caída convencionales.

Solicita un estudio de viabilidad técnica y prueba sobre muestras de queso

Analizamos las características de tu producto, cadencia de rallado y necesidades de detección para configurar una solución de inspección óptica a medida:

Dónde estamos

C. Sillería, 13
03680 – Aspe (Alicante)

PT
Entra em contacto